大力马研磨材料
dalima Abrasive materials
多年专注研磨材料生产商
致力于背绒/背胶类砂纸产品的研发与生产

dalima Abrasive materials
致力于背绒/背胶类砂纸产品的研发与生产

行业背景
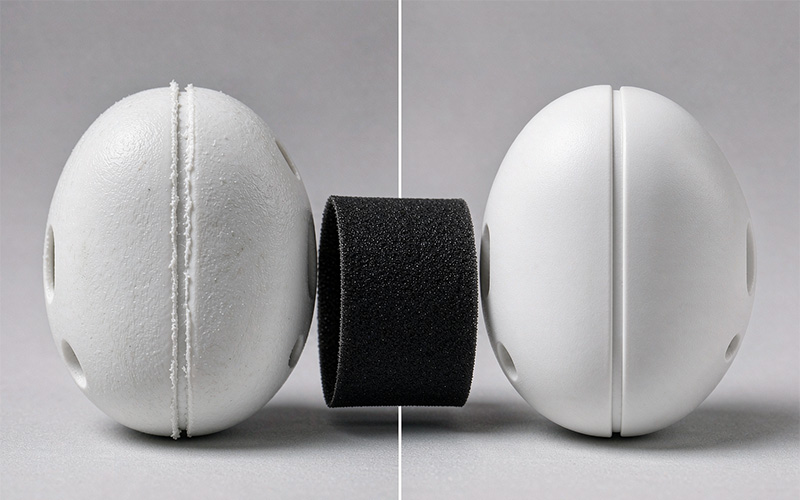
外壳是 3C 产品的脸。TWS 耳机、智能手表、充电宝这类小型件,注塑的合模线、浇口痕、应力痕,金属件的刀纹——任何一处没收干净,装配后都会以外观不良的形式找回来。这些件的共同点是弧面多、壁薄:弧面多,硬砂纸贴不住;壁薄,手一重就磨穿报废。
适配产品
韩国粉色海绵砂纸(P800–P1500 小曲面精磨)、金牛植绒砂纸(P320–P600 机磨)、韩国太阳聚酯薄膜砂纸(P2000+ 镜面)、背胶砂纸(治具贴合)
常见痛点
·耳机、手表弧面多变,硬砂纸贴不上,磨痕断续;
·壁薄,局部一用力就磨穿;
·P1000 以上精磨切削不稳,面漆/UV 前一致性差;
·新品打样反复试粒度,NPI 周期被拖长。
粒度路径与工艺
植绒 P400/P600 机磨去合模线 → 粉色海绵砂纸 P800/P1000 小曲面精磨 → 聚酯薄膜砂纸 P1500/P2000 镜面收光
弧面和 R 角全流程交给海绵砂纸,泡绵自适应弧度、压力自补偿;批量工位用植绒砂纸机磨提效;镜面件用聚酯薄膜砂纸收光——基材超薄、贴合度高,表面一致性稳。新品导入阶段提供粒度选型支持,少走弯路。
应用场景
TWS 耳机外壳、智能手表表壳表带、充电宝外壳、智能音箱网罩、遥控器外壳、数码配件等小型 3C 外观件。
不良整改
·弧面磨痕断续:全流程换海绵砂纸,柔性贴合连续成面;
·薄壁磨穿:海绵基材缓冲加轻压力工艺,壁厚公差内安全研磨;
·精磨一致性差:统一粒度路径加治具化作业,外观不良率从 8% 降到 2%(示例数据);
·NPI 摸索慢:同类件成熟粒度包直接套用。
降本与交付
不良率降下来,报废损失直接减少;机磨+治具替纯手工,单件工时压缩 30%(示例数据);粒度路径写进 SOP,换新品不用重新摸索;定制尺寸直供,无裁切浪费。
P400–P2000 常用粒度常备现货,可按治具/磨机规格定制冲型,打样阶段免费支持选粒度。磨粒粒径分布集中,精磨手感批次一致;背胶背绒残留低,不污染外观件;现货 24 小时内发,定制冲型 3–5 天,可出材质报告。
客户常问
Q:耳机壳一般磨到多少目?
A:去合模线 P400–P600,收面 P800–P1000,够喷涂前要求了。
Q:镜面效果要磨到多细?
A:P1500–P2000 逐级收面,再配合抛光处理。
Q:能按治具尺寸供货吗?
A:能,给图纸或样品即可定制冲型。