大力马研磨材料
dalima Abrasive materials
多年专注研磨材料生产商
致力于背绒/背胶类砂纸产品的研发与生产

dalima Abrasive materials
致力于背绒/背胶类砂纸产品的研发与生产

行业背景
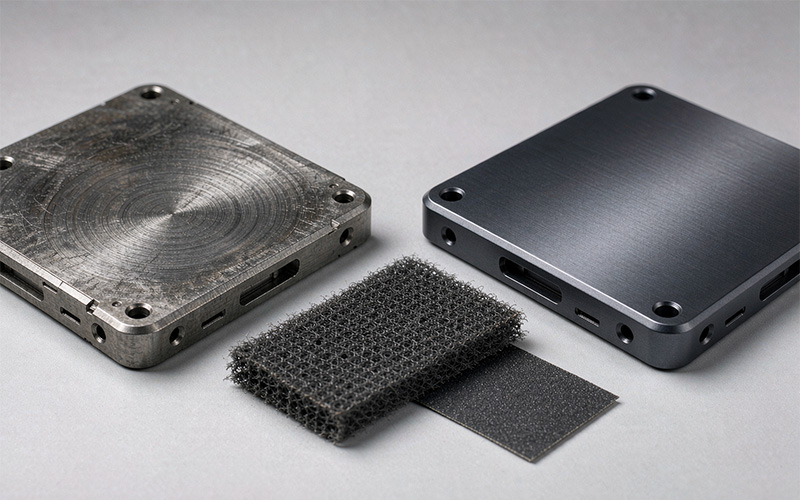
做金属外壳的都懂:阳极氧化是照妖镜。CNC 的刀纹、进给痕、夹痕,粗磨看着都磨掉了,氧化一上,一道划痕都藏不住,整批判氧。手机中框、平板背板、笔电 C 件、音箱壳,全逃不开这个逻辑——精磨的细腻度,决定氧化后的成品率。
适配产品
工业百洁布(直纹拉丝)、植绒砂纸(P320/P400 去刀纹)、韩国太阳聚酯薄膜砂纸(P1500/P2000 阳极前精磨)、背胶砂纸(治具贴合)
常见痛点
·刀纹粗磨后残留细划痕,阳极后放大暴露;
·直纹拉丝用普通砂纸,纹理粗深不一,批量一致性差;
·P1500 以上普通砂纸切削不稳,表面发雾发花;
·异形件、深腔件贴合不到位,局部漏磨。
粒度路径与工艺
植绒 P320/P400 去刀纹夹痕 → 工业百洁布拉丝定纹(直纹/缎面) → 聚酯薄膜砂纸 P1500/P2000 精磨 → 阳极氧化/喷涂
粗磨机磨削平刀纹;拉丝工序换成工业百洁布——不织布结构切削柔和,纹理均匀细腻、批次一致,棱线轮廓也不伤;阳极前用聚酯薄膜砂纸逐级精磨,薄膜基材超薄贴合,粗糙度稳定达氧化要求;异形和深腔件用背胶砂纸贴异形磨块补位。
应用场景
手机金属中框与背板、平板背壳、笔记本 C 件、音箱与功放外壳、相机金属件、数码产品金属结构件。
不良整改
·阳极后发花:统一 P800→P1500→P2000 逐级精磨,禁止跳级;
·拉丝纹理不均:同型号百洁布加固定压力工艺,批次一致;
·棱线打伤:拉丝改百洁布柔性切削,棱线清晰不断边;
·深腔漏磨:背胶砂纸异形冲型补位,全区域覆盖。
降本与交付
阳极良率上去,返氧成本下来;百洁布寿命长,拉丝工序耗材成本比传统工艺低;拉丝效果标准化,验货通过率稳。
百洁布卷料、切片、异形冲型都做;聚酯薄膜砂纸多规格现货;可来样试磨确认纹理再批量。现货当日发,冲型定制 3–5 天。
客户常问
Q:直纹拉丝用多粗的百洁布?
A:常规直纹用中粗款,缎面细纹用细款。建议寄样试磨确认。
Q:阳极前一定要磨到 P2000 吗?
A:看氧化后外观等级。亮面件建议 P1500 以上收面,哑光件 P800–P1000 够用。
Q:能配合治具冲型吗?
A:能,按治具图纸定制,免二次裁切。